
Проверка партии ПЭТ преформ перед запуском выдува помогает заранее выявить отклонения по геометрии, внешнему виду и комплектности и избежать лишних перенастроек линии. Чем раньше обнаружена проблема, тем меньше риск брака уже на этапе производства бутылки.
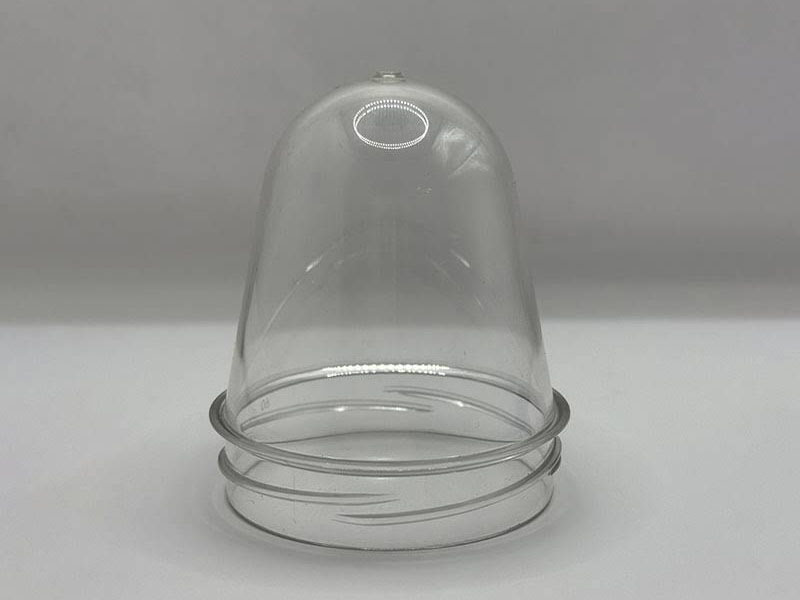
- Сверьте маркировку и параметры партии с заказом.
- Проверьте горловину, корпус и внешний вид преформ.
- Отберите образцы из разных мест упаковки.
- Проведите тестовый выдув до запуска полной серии.
Даже если ПЭТ преформы уже использовались на производстве раньше, новую партию разумно проверить до загрузки большого объёма в линию. Такой входной контроль занимает значительно меньше времени, чем остановка оборудования после запуска серии. Он помогает убедиться, что поставка соответствует заказанной спецификации и готова к работе на действующих режимах выдува.
Начинать стоит с документов и маркировки. Необходимо сверить наименование позиции, массу преформы, тип горловины, цвет, количество упаковочных единиц и другие параметры, зафиксированные в заказе. Если предприятие использует несколько похожих форматов, такая проверка особенно важна: внешне преформы могут быть близки, но различаться характеристиками, которые критичны для конкретной бутылки.
Компания «ТЕХНО ПЭТ» производит ПЭТ преформы для серийного выпуска бутылок и различных упаковочных задач. Перед запуском полученной партии на стороне клиента полезно убедиться, что параметры поставки соответствуют рабочей конфигурации линии. Это создаёт понятную точку контроля ещё до начала нагрева и выдува.
Следующий этап — визуальный осмотр. Преформы должны иметь аккуратную поверхность, ровную геометрию и целую резьбовую часть. Стоит обратить внимание на заметные деформации, загрязнения, сколы, повреждения опорного кольца и другие признаки, которые могут повлиять на прохождение заготовки по оборудованию или качество готовой бутылки.
Проверять только одну преформу сверху упаковки недостаточно. Лучше отобрать несколько образцов из разных коробов, мешков или слоёв партии. Такой подход позволяет оценить однородность поставки и быстрее заметить локальные отклонения. Особенно это актуально для крупных оптовых объёмов, где одна партия может занимать несколько упаковочных мест.
После внешнего контроля имеет смысл переходить к пробному выдуву. Даже если геометрия преформ визуально не вызывает вопросов, окончательную пригодность лучше оценивать на действующем оборудовании. Тестовая серия показывает, как заготовка проходит нагрев, насколько стабильно формируется бутылка и не требуется ли корректировка привычных настроек.
Что проверить до загрузки преформ в линию


Какие параметры стоит контролировать
В первую очередь проверяется горловина. Именно эта часть взаимодействует с направляющими, системой захвата и крышкой, поэтому любые заметные повреждения или отклонения требуют внимания. Следует оценить целостность резьбы, опорного кольца и общую аккуратность исполнения, особенно если линия работает с фиксированным стандартом укупорки.
Далее стоит проверить массу выбранных образцов. Если предприятие использует определённую конфигурацию преформы под конкретную бутылку, существенные различия по весу могут влиять на распределение материала после выдува. Само по себе контрольное взвешивание не заменяет производственный тест, но помогает убедиться, что партия соответствует ожидаемой позиции.
Полезно также оценить длину и общую прямолинейность заготовок. Деформированная преформа может хуже перемещаться по линии или неравномерно прогреваться. Если оборудование чувствительно к геометрии, входной контроль помогает выявить такие экземпляры до того, как они попадут в серийный процесс.
Последний этап — оценка готовой бутылки после тестового выдува. Проверяются внешний вид, устойчивость дна, повторяемость формы, качество рельефа и поведение тары после наполнения, если это предусмотрено внутренней процедурой. Если результат отличается от привычного, лучше сначала разобраться в причине и только затем запускать всю партию.


Подготовьте партию ПЭТ преформ к стабильному выдуву
Проверка перед запуском не требует превращать каждую поставку в сложную лабораторную процедуру. Главное — выстроить понятную последовательность действий: сверить спецификацию, осмотреть выборку, проверить ключевые параметры и провести пробный выдув. Такой подход помогает производству начинать работу с новой партией более предсказуемо.
- Сверьте маркировку партии с утверждённой спецификацией;
- Отберите образцы из нескольких упаковочных мест;
- Проверьте горловину, массу и общую геометрию заготовок;
- Выполните тестовый выдув перед полной загрузкой линии.
Свяжитесь с менеджерами «ТЕХНО ПЭТ», если вам требуется подобрать ПЭТ преформы под конкретную бутылку и производственную линию. Корректно согласованные параметры и последовательный входной контроль помогают быстрее запускать партии в работу и поддерживать стабильность серийного выпуска.
Илья Н.После того как ввели короткую проверку каждой новой партии перед выдувом, стало проще запускать смену. Сначала сверяем параметры, затем делаем небольшой тест и только после этого загружаем основной объём.
Татьяна Р.Раньше образцы брали только из одной упаковки. Теперь проверяем несколько мест партии и делаем тестовый выдув — такой подход намного спокойнее перед запуском крупной серии.