
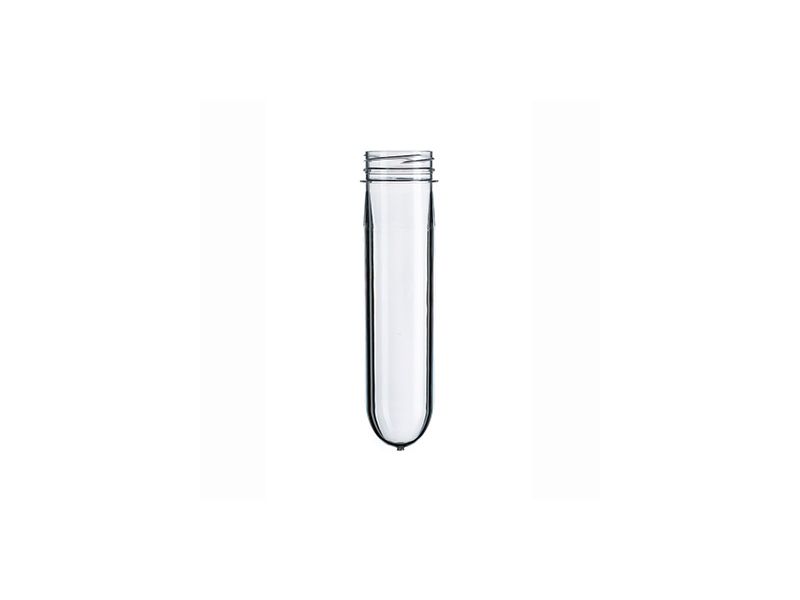
Длина ПЭТ преформы влияет на то, как материал распределяется по корпусу будущей бутылки. Подбирать её только по объёму тары недостаточно: необходимо учитывать высоту формы, диаметр бутылки, плечевую зону, конфигурацию дна и возможности оборудования.

- Учитывайте высоту и диаметр будущей бутылки.
- Сопоставляйте длину преформы с зоной растяжения материала.
- Проверяйте совместимость с печью нагрева и оборудованием.
- Подтверждайте выбранную конфигурацию тестовым выдувом.
При разработке ПЭТ бутылки внимание часто сосредоточено на массе преформы и типе горловины, однако длина заготовки имеет не меньшее значение. Она определяет исходное положение материала относительно будущего корпуса и влияет на процесс продольного растяжения. Если длина выбрана без учёта геометрии формы, даже подходящая по массе преформа может потребовать сложной настройки линии или давать нестабильный результат.
Высокая и узкая бутылка предъявляет одни требования к заготовке, а низкая и широкая — другие. В первом случае материал необходимо распределить на значительную длину корпуса, во втором возрастает роль поперечного растяжения. Поэтому нельзя считать, что две формы одинакового объёма автоматически требуют преформ одной длины. Для каждой геометрии нужно оценивать, каким будет путь материала от исходной заготовки до стенок формы.
Компания «ТЕХНО ПЭТ» производит ПЭТ преформы и помогает подобрать их параметры под конкретную упаковочную задачу. При выборе учитываются масса, длина, стандарт горловины, форма будущей бутылки и особенности оборудования для выдува. Такой подход позволяет заранее связать характеристики заготовки с реальными условиями производства.
Слишком короткая преформа может потребовать более интенсивного продольного растяжения. Это способно усложнить формирование удалённых участков бутылки, особенно если форма высокая или имеет сложное дно. Слишком длинная заготовка также не является универсальным решением: она должна корректно проходить через оборудование, равномерно нагреваться и соответствовать рабочей зоне формы.
Необходимо учитывать и расположение материала относительно плечевой части бутылки. Если геометрия включает выраженные плечи, переходы диаметра или глубокий рельеф, распределение стенки становится более чувствительным к исходной форме преформы. Правильно подобранная длина помогает сделать растяжение более управляемым и уменьшить необходимость компенсировать геометрию только температурными настройками.
Окончательное решение желательно подтверждать на тестовом выдуве. Расчёт и сравнение геометрии позволяют сузить выбор, но именно производственный тест показывает, как конкретная преформа прогревается, вытягивается и заполняет форму. После этого можно оценить качество дна, плечевой зоны, стенок и общий внешний вид бутылки перед запуском серии.
Как длина преформы связана с геометрией бутылки



Какие параметры проверить перед выбором длины
В первую очередь нужно знать внутреннюю геометрию формы. Важны не только полная высота бутылки и её объём, но и длина рабочего корпуса, положение плеч, размеры дна и максимальный диаметр. Эти параметры позволяют понять, насколько сильно материал должен растягиваться в продольном и поперечном направлении.
Далее необходимо учитывать массу преформы. Длина и масса работают совместно: изменение одного параметра меняет толщину стенки исходной заготовки и характер её нагрева. Поэтому нельзя выбирать длину отдельно, не оценивая, достаточно ли материала для заданной формы бутылки и как он будет распределяться после выдува.
Следующий фактор — само оборудование. Преформа должна свободно проходить по тракту подачи, корректно размещаться в печи и не создавать проблем при захвате и передаче в форму. Рабочая длина может быть ограничена конструкцией конкретной машины, поэтому перед заменой одной преформы на другую необходимо учитывать технические возможности линии.
После предварительного выбора проводят тестовый запуск. На готовой бутылке оценивают равномерность стенок, внешний вид плечевой части, формирование дна и качество рельефа. Если материал распределён неудачно, корректировать стоит не только нагрев — возможно, сама геометрия преформы недостаточно хорошо соответствует форме.


Подобрать длину ПЭТ преформы под вашу форму выдува
Оптимальная длина ПЭТ преформы определяется не одной цифрой из каталога. Она зависит от геометрии формы, массы заготовки, требуемого распределения материала и ограничений оборудования. Чем сложнее бутылка, тем важнее рассматривать эти параметры совместно и проверять выбранное решение в реальных производственных условиях.
- Сопоставьте высоту и диаметр бутылки с параметрами преформы;
- Учитывайте массу заготовки и сложные зоны будущей тары;
- Проверьте совместимость длины с печью и механизмами линии;
- Подтвердите выбранный вариант на тестовом выдуве.
Свяжитесь с менеджерами «ТЕХНО ПЭТ», чтобы обсудить подбор ПЭТ преформы под вашу форму выдува. Согласование длины, массы и геометрии заготовки с конструкцией бутылки поможет быстрее подобрать рабочий режим и получить стабильный результат в серийном производстве.
Константин Р.Подбирали преформу под высокую бутылку нестандартной формы. После сравнения нескольких вариантов длины удалось получить более равномерное распределение материала и стабильное дно.
Елена З.Раньше старались решить проблему бутылки только настройкой нагрева. После подбора более подходящей по длине преформы режим стал значительно стабильнее, а форма лучше повторяется в серии.